 русский
 Français
 বাংলা
 한국어
 日本語
 Latine
 ไทย
 عربى
 Hrvatski
 čeština
 dansk
 Nederlands
 Pilipino
 Deutsch
 Suomalainen
 Magyar
 Indonesia
 italiano
 فارسی
 Gaeilge
 Bahasa Melayu
 norsk
 Português
 Polskie
 Español
 Română
 Slovák
 svenska
 Türk


Wanneer een landschapsarchitect of gemeentelijk ingenieur een verlichtingspakket opent en een briefje ziet met de tekst 'Voldoen aan de donkere lucht', is de onmiddellijke vraag meesta...
READ MORE
Aug, 28, 2026
Lichtmasten worden vervaardigd via een meerfasig proces, waaronder het snijden en rollen van ruwe staalplaten in een taps toelopende of rechte buisvorm, het lassen van de naad, het vormen van de basisplaatverbinding, thermisch verzinken voor corrosiebestendigheid en het aanbrengen van een laatste beschermende coating. Elke fase is ontworpen om zowel structurele sterkte als duurzaamheid op de lange termijn in de voltooide paal in te bouwen voordat deze ooit een installatielocatie bereikt. Productiefaciliteiten die stokken van commerciële kwaliteit produceren, volgen doorgaans in elke fase gestandaardiseerde kwaliteitscontrolepunten, omdat een defect dat tijdens het walsen of lassen wordt geïntroduceerd de structurele prestaties in gevaar kan brengen, zelfs als dit niet zichtbaar is in het voltooide, gecoate product.
Het productieproces begint met het selecteren van de juiste staal- of aluminiumplaatkwaliteit op basis van de beoogde hoogte van de paal, het draagvermogen en de regionale vereisten voor de windzone. Materiaaldikte en kwaliteit worden gekozen om te voldoen aan specifieke structurele technische berekeningen in plaats van aan één enkele universele standaard.
Fabrikanten die een Lichte Pool voor commerciële of wegenbouwtoepassingen wordt doorgaans gecertificeerd constructiestaal gebruikt dat voldoet aan erkende industriële normen, waardoor een consistente opbrengst en treksterkte voor elke productiebatch wordt gegarandeerd.
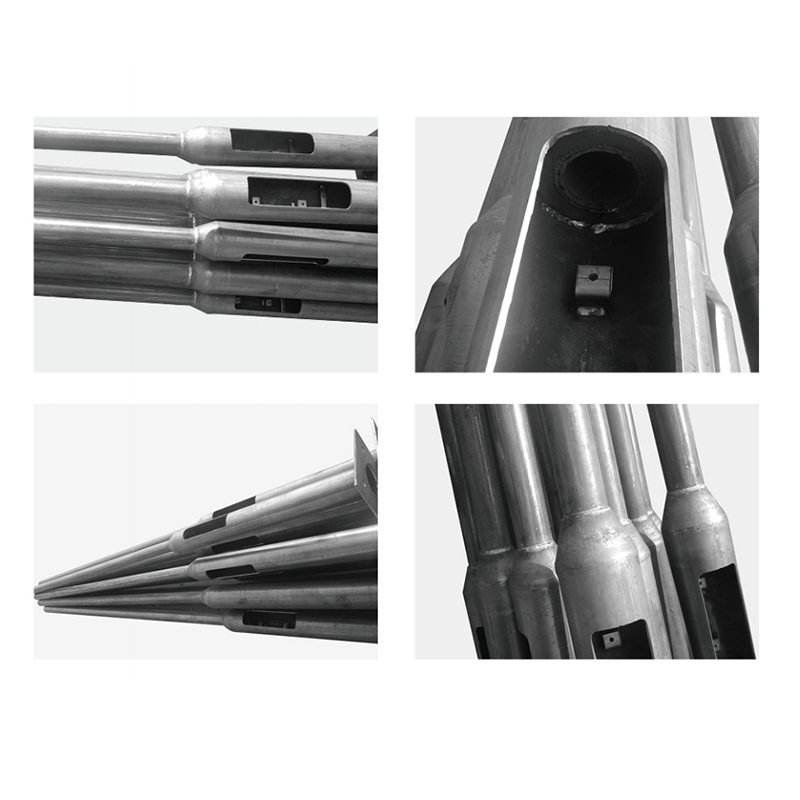
Zodra het materiaal is voorbereid, wordt de platte staalplaat in de cilindrische of taps toelopende buisvorm van de paal gerold met behulp van gespecialiseerde vormapparatuur die het materiaal geleidelijk buigt tot zijn uiteindelijke dwarsdoorsnedeprofiel.
| Paaltype | Vormmethode | Gemeenschappelijke toepassing |
| Rechte schachtpaal | Rollen met constante diameter | Parkeerplaatsen, algemene ruimteverlichting |
| Taps toelopende schachtpaal | Progressief rollen met diameterreductie | Rijbaanverlichting, hoge commerciële installaties |
Taps toelopende palen vereisen een nauwkeurigere vormcontrole, omdat de diameter geleidelijk moet afnemen langs de schachtlengte, terwijl een consistente wanddikte behouden blijft, wat een directe invloed heeft op zowel de prestaties bij windbelasting als de algehele materiaalefficiëntie.
Nadat de staalplaat in vorm is gerold, moet de langsnaad worden gelast om een enkele, structureel doorlopende buis te creëren die in staat is om de buig- en torsiekrachten te weerstaan die de paal zal ondervinden zodra deze is geïnstalleerd.
Geautomatiseerde lassystemen worden vaak gebruikt om een consistente naadkwaliteit over de volledige lengte van de paal te garanderen, aangezien handmatige lasvariabiliteit zwakke punten kan introduceren die de structurele prestaties onder aanhoudende windbelasting in gevaar brengen.
Fabrikanten voeren doorgaans visuele en, in veel gevallen, niet-destructieve tests uit, zoals ultrasone inspectie van lasnaden, om eventuele interne defecten op te sporen voordat de mast naar de volgende productiefase gaat.
De basisplaat is een van de structureel meest kritische componenten van een lichtmast, omdat deze alle wind- en belastingkrachten van de mastschacht naar de fundering overbrengt. Dit onderdeel wordt op de basis van de as gelast, nauwkeurig uitgelijnd met het gespecificeerde ankerboutpatroon.
Precisie is in dit stadium essentieel, omdat zelfs kleine verkeerde uitlijningen in de afstand tussen de boutgaten aanzienlijke installatieproblemen kunnen veroorzaken zodra de paal de werkplek bereikt.
Zodra de paalconstructie volledig is gelast en geïnspecteerd, ondergaat deze doorgaans een thermisch verzinkingsproces, waarbij het staal wordt bedekt met een beschermende zinklaag die is ontworpen om roest en corrosie te weerstaan gedurende tientallen jaren van blootstelling aan de buitenlucht.
De paal wordt volledig ondergedompeld in een bad van gesmolten zink, waardoor de coating metallurgisch kan hechten aan het staaloppervlak, inclusief moeilijk bereikbare plaatsen binnen de lasnaden en rond de basisplaatverbinding.
Zonder adequate galvanisatie zouden stalen palen aanzienlijk kwetsbaarder zijn voor roestvorming, vooral bij lasverbindingen en basisverbindingen waar vocht de neiging heeft zich na verloop van tijd op te hopen in buitenomgevingen.
Na het verzinken krijgen veel masten een extra poedercoatinglaag, die zowel een beschermende als esthetische functie heeft, waardoor fabrikanten een reeks kleurafwerkingen kunnen aanbieden die passen bij architectonische of gemeentelijke ontwerpvereisten.
Deze combinatie van verzinken gevolgd door poedercoaten biedt twee complementaire beschermingslagen, waardoor een Lichte Pool aanzienlijk grotere corrosieweerstand dan een enkellaagse afwerking op zichzelf zou kunnen bereiken.
Voordat afgewerkte palen de productiefaciliteit verlaten, ondergaan ze doorgaans een reeks kwaliteitscontroles om te bevestigen dat ze voldoen aan de structurele en cosmetische normen die vereist zijn voor de beoogde toepassing.
Deze controles omvatten vaak dimensionale verificatie aan de hand van technische tekeningen, bevestiging van het boutpatroon van de basisplaat, meting van de laagdikte en een laatste visuele inspectie op eventuele oppervlaktedefecten die tijdens de behandeling of transportvoorbereiding zijn ontstaan.
Veel fabrikanten houden batchgegevens bij die aan elke productierun zijn gekoppeld, waardoor traceerbaarheid naar specifieke materiaalpartijen en productiedata mogelijk is als er na de installatie kwaliteitsproblemen ontstaan.
Naast de standaard structurele productie zijn veel productieprocessen voor lichtmasten geschikt voor maatwerk om aan specifieke projectvereisten te voldoen, met name voor grotere commerciële of gemeentelijke bestellingen.
Deze omvatten vaak aangepaste masthoogtes, specifieke montagearmconfiguraties voor meerdere armaturen, decoratieve basisafdekkingen voor esthetische toepassingen en aangepaste poedercoatkleuren om te passen bij merk- of architecturale ontwerpthema's op een projectlocatie.
Inkoopteams, gemeentelijke infrastructuurplanners en commerciële ontwikkelaars die lichtmasten voor grote projecten specificeren, hebben baat bij inzicht in het productieproces, omdat het helpt duidelijk te maken waarom kwaliteitscertificeringen, galvanisatienormen en lasinspectiegegevens van belang zijn bij het vergelijken van leveranciers. Weten hoe elke productiefase bijdraagt aan structurele prestaties op de lange termijn ondersteunt beter geïnformeerde aankoopbeslissingen, vooral voor projecten waarbij masten betrouwbaar moeten presteren gedurende tientallen jaren van blootstelling aan de buitenlucht.
Wanneer een landschapsarchitect of gemeentelijk ingenieur een verlichtingspakket opent en een briefje ziet met de tekst 'Voldoen aan de donkere lucht', is de onmiddellijke vraag meesta...
READ MOREDe meeste commerciële LED-buitenverlichtingsstoringen hebben niets te maken met de LED-chip. Een rij verkeerspalen langs de parkeerplaats van een hotel aan de kust kan er op de dag van overdrach...
READ MOREEen bestekschrijver stuurt dezelfde aanvraag voor 200 wegverlichtingsarmaturen naar drie leveranciers en ontvangt drie verschillende armaturen, allemaal omschreven als cobrakoppen. Eén klemt op ...
READ MOREEen herenhuiscomplex met veertien eenheden liet de achterste servicegang jarenlang onverlicht, en dezelfde drie deuren werden in één winter twee keer opengebroken. De manager verwachtte een offe...
READ MOREEen weg binnen een industriepark heeft geen elektriciteitsnet, maar toch heeft de locatie elke nacht twaalf uur betrouwbare verlichting nodig. Dat is het echte startpunt wanneer iemand op zoek g...
READ MORE
 Privé-industrieterrein, Liangnong-stad, Yuyao-stad, Ningbo-stad, provincie Zhejiang, China
 +86-13486062091
 +86-574-2222 2345
 +86-574-2267 2345
 info@ym-lighting.com